Deskripsi produk
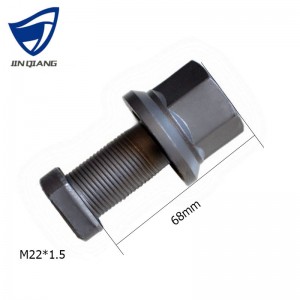
Baut hub adalah baut berkekuatan tinggi yang menghubungkan kendaraan ke roda. Lokasi sambungannya adalah bantalan unit hub roda! Umumnya, kelas 10.9 digunakan untuk kendaraan mini-menengah, kelas 12.9 digunakan untuk kendaraan berukuran besar! Struktur baut hub umumnya berupa ulir bergerigi dan ulir berulir! Dan kepala berbentuk topi! Sebagian besar baut roda kepala T berada di atas kelas 8.8, yang menahan sambungan torsi besar antara roda mobil dan poros! Sebagian besar baut roda berkepala ganda berada di atas kelas 4.8, yang menahan sambungan torsi yang lebih ringan antara cangkang hub roda luar dan ban.
Keunggulan baut hub roda
1. Produksi yang ketat: menggunakan bahan baku yang memenuhi standar nasional, dan memproduksi secara ketat sesuai dengan standar permintaan industri.
2. Performa yang sangat baik: pengalaman bertahun-tahun di industri ini, permukaan produk halus, tanpa gerigi, dan gaya yang dihasilkan seragam.
3. Ulirnya jelas: ulir produk jelas, gigi sekrup rapi, dan penggunaannya tidak mudah selip.
Standar kualitas baut hub kami
baut hub 10,9
| kekerasan | 36-38 HRC |
| kekuatan tarik | ≥ 1140MPa |
| Beban Tarik Maksimum | ≥ 346000N |
| Komposisi Kimia | C:0,37-0,44 Si:0,17-0,37 Mn:0,50-0,80 Cr:0,80-1,10 |
baut hub 12,9
| kekerasan | 39-42 HRC |
| kekuatan tarik | ≥ 1320MPa |
| Beban Tarik Maksimum | ≥406000N |
| Komposisi Kimia | C:0,32-0,40 Si:0,17-0,37 Mn:0,40-0,70 Cr:0,15-0,25 |
Pembentukan baut berkekuatan tinggi dengan metode cold heading.
Biasanya kepala baut dibentuk melalui proses pembentukan plastik dengan metode cold heading. Proses pembentukan cold heading meliputi pemotongan dan pembentukan, cold heading satu stasiun satu klik, cold heading dua klik, dan cold heading otomatis multi-stasiun. Mesin cold heading otomatis melakukan proses multi-stasiun seperti stamping, penempaan kepala baut, ekstrusi, dan pengurangan diameter dalam beberapa cetakan pembentuk.
(1) Gunakan alat potong semi-tertutup untuk memotong bahan baku, cara termudah adalah dengan menggunakan alat potong tipe selongsong.
(2) Selama pemindahan blanko berukuran pendek dari stasiun sebelumnya ke stasiun pembentukan berikutnya, pengencang dengan struktur kompleks diproses untuk meningkatkan akurasi bagian.
(3) Setiap stasiun pembentukan harus dilengkapi dengan perangkat pengembalian punch, dan cetakan harus dilengkapi dengan perangkat ejector tipe selongsong.
(4) Struktur rel pemandu slider utama dan komponen proses dapat memastikan akurasi posisi punch dan die selama periode penggunaan efektif.
(5) Sakelar batas terminal harus dipasang pada sekat yang mengontrol pemilihan material, dan perhatian harus diberikan pada pengendalian gaya penempaan.
Pertanyaan yang Sering Diajukan (FAQ)
Q1: Apa warna permukaannya?
Pelapisan fosfat hitam, pelapisan fosfat abu-abu, Dacromet, pelapisan listrik, dll.
Q2: Berapa kapasitas produksi tahunan pabrik tersebut?
Sekitar satu juta buah baut.
Q3. Berapa waktu tunggu Anda?
Umumnya 45-50 hari. Atau silakan hubungi kami untuk waktu tunggu yang lebih spesifik.
Q4. Apakah Anda menerima pesanan OEM?
Ya, kami menerima layanan OEM untuk pelanggan.
Q5. Apa ketentuan pengiriman Anda?
Kami menerima FOB, CIF, EXW, C, dan F.
Q6. Apa syarat pembayarannya?
Pembayaran uang muka 30%, sisa 70% dibayar sebelum pengiriman.